

Typer af beskyttelsesgas
Almindeligt anvendte beskyttelsesgasser til lasersvejsning inkluderer hovedsageligt N2, Ar, He, og deres fysiske og kemiske egenskaber er forskellige, og derfor er deres indvirkning på svejsningen også forskellige.
1. Nitrogen N2
Ioniseringsenergien af N2 er moderat, højere end Ar's og lavere end for He. Under laserens virkning er ioniseringsgraden gennemsnitlig, hvilket kan reducere dannelsen af plasmaskyer og øge den effektive udnyttelsesgrad af laser. Kvælstof kan kemisk reagere med aluminiumslegering og kulstofstål ved en bestemt temperatur for at producere nitrider, hvilket vil øge svejsningen af svejsningen, reducere sejheden og vil have en større negativ indvirkning på svejseforbindelseens mekaniske egenskaber. Derfor anbefales det ikke at bruge kvælstof. Svejsninger i aluminiumslegering og kulstofstål er beskyttet.
Nitridet, der produceres ved den kemiske reaktion mellem nitrogen og rustfrit stål, kan øge svejsesamlingens styrke, hvilket vil hjælpe med at forbedre svejsens mekaniske egenskaber. Derfor kan kvælstof bruges som beskyttelsesgas ved svejsning af rustfrit stål.
2. Argon Ar
Ioniseringsenergien i Ar er relativt lav, og ioniseringsgraden er høj under laserens virkning, hvilket ikke er befordrende for at kontrollere dannelsen af plasmaskyer og vil have en vis indflydelse på den effektive anvendelse af laser. Aktiviteten af Ar er dog meget lav, og det er svært at kemisk interagere med almindelige metaller. Omkostningerne ved Ar er ikke høje. Derudover er tætheden af Ar højere, hvilket er fordelagtigt at synke til toppen af svejsepuljen og bedre kan beskytte svejsepuljen, så den kan bruges som en konventionel beskyttelsesgas.
3. Helium He
Han har den højeste ioniseringsenergi, og ioniseringsgraden er meget lav under påvirkning af laser, som godt kan kontrollere dannelsen af plasmaskyer. Laser kan virke meget godt på metal, og han har meget lav aktivitet og reagerer dybest set ikke kemisk med metal. Det er en god beskyttelsesgas til svejsesømme, men prisen for Han er for høj. Generelt vil masseproduktionsprodukter ikke bruge denne gas. Han bruges generelt til videnskabelig forskning eller produkter med meget høj merværdi.
Blæse metode til beskyttelsesgas.
Figur 1
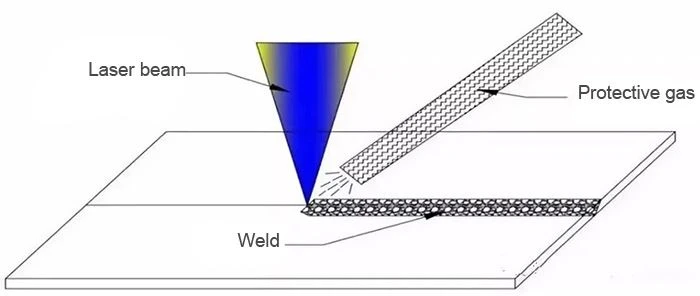
På nuværende tidspunkt er der to hovedmåder til at blæse beskyttelsesgassen: den ene er at blæse beskyttelsesgassen på sideakselsiden, som vist i figur 1; den anden er den koaksiale beskyttelsesgas, som vist i figur 2.
Figur 2

Hvordan man vælger de to blæsemetoder er en omfattende overvejelse fra mange aspekter. Generelt anbefales det at bruge metoden til beskyttelse af sideblæsningsgas.
Principper for valg af måde at blæse beskyttelsesgas på
Først og fremmest skal det være klart, at den såkaldte “oxidation” af svejsningen kun er et almindeligt navn. Teoretisk henviser det til den kemiske reaktion af svejsningen med skadelige komponenter i luften, hvilket fører til en forringelse af svejsens kvalitet. Det er almindeligt, at svejsemetallet har en bestemt temperatur. Det reagerer kemisk med ilt, nitrogen, brint osv. I luften.
For at forhindre, at svejsningen bliver" oxideret" er at reducere eller undgå kontakt af sådanne skadelige komponenter med svejsemetallet i høj temperatur tilstand. Denne høje temperaturtilstand er ikke kun det smeltede metal i den smeltede pool, men fra det tidspunkt, hvor svejsemetallet smeltes til det smeltede metal. Puljemetallet størkner, og dets temperatur falder til under en bestemt temperatur i hele tidsperioden.
For eksempel
For eksempel kan titaniumlegeringssvejsning hurtigt absorbere brint, når temperaturen er over 300 ° C, hurtigt absorbere ilt, når temperaturen er over 450 ° C, og hurtigt absorbere nitrogen, når temperaturen er over 600 ° C, så titaniumlegeringssvejsningen er størknet, og temperaturen reduceres til 300 ° C Effektive beskyttelseseffekter kræves i de følgende trin, ellers er det" oxideret" ;.
Fra ovenstående beskrivelse er det ikke vanskeligt at forstå, at den blæsende beskyttelsesgas ikke kun skal beskytte svejsepuljen rettidigt, men også at beskytte det netop størknede område, der er blevet svejset. Derfor anvendes sideakselsiden vist i figur 1 generelt. Blæser beskyttelsesgas, fordi denne beskyttelsesmetode har et bredere beskyttelsesområde end den koaksiale beskyttelsesmetode i figur 2, især for det område, hvor svejsningen netop er størknet.
Blæsning af sideskaft til tekniske anvendelser, ikke alle produkter kan bruge beskyttelsesgas til sideskaft. For nogle specifikke produkter kan kun koaksial beskyttelsesgas anvendes, som skal udføres fra produktstrukturen og fugeformen. Målrettede valg.
Valg af specifik beskyttelsesgasblæsningsmetode
Lige svejsning
Produktets svejseform er lige, og fugeformen kan være rørsamling, skødfuger, indvendigt hjørnesamling eller overlapssvejset samling. Denne type produkt anvender den side-skaft-side blæsende beskyttelsesgas metode vist i figur 1. Bedre.
Flyet lukket grafisk svejsning
Produktets svejseform er et lukket mønster såsom en flad cirkel, en flad polygon, en flad polylin osv. Fugeformen kan være en stødforbindelse, en skødfuger, en stablet samling osv., Denne type produkt er vist i figur 2 Koaksial beskyttelsesgas metode er bedre.
Valget af beskyttelsesgas påvirker direkte kvaliteten, effektiviteten og omkostningerne ved svejseproduktion. På grund af mangfoldigheden af svejsematerialer i selve svejseprocessen er valget af svejsegas imidlertid også mere kompliceret. Det er nødvendigt at overveje svejsematerialet, svejsemetoden og svejsepositionen grundigt. Ud over den krævede svejseeffekt kan en mere passende svejsegas vælges gennem svejsetesten for at opnå bedre svejseresultater.


